大家好,我是TIMEWELL的濱本。
搜尋「加工工時估算」,跑出來的幾乎都是切削條件公式。主軸轉速由切削速度與直徑決定,進給由每刃進給、刃數與轉速決定。刀具廠商與代理商都寫得很仔細。
問題是,寫報價的人卡住的地方根本不在那裡。知道切削條件,報不出價格。
真正要的是「這張圖的零件做一件,機器跟人會被佔用幾分鐘」。裡面包含準備、換刀、量測、等待。然後還需要一個費率,把分鐘換成金額。這篇文章寫的就是這個加總的方法。
先講重點。
- 報價的工時是「準備+加工+量測」,切削時間只是加工裡的一部分
- 準備整批一次,加工與量測每件都要。所以批量愈小單價愈高
- 工時費率要用實際稼動率去除。用百分之百去除,一定虧
- 手上有明細,談價格就從拜託變成說明
報價的工時不等於切削時間
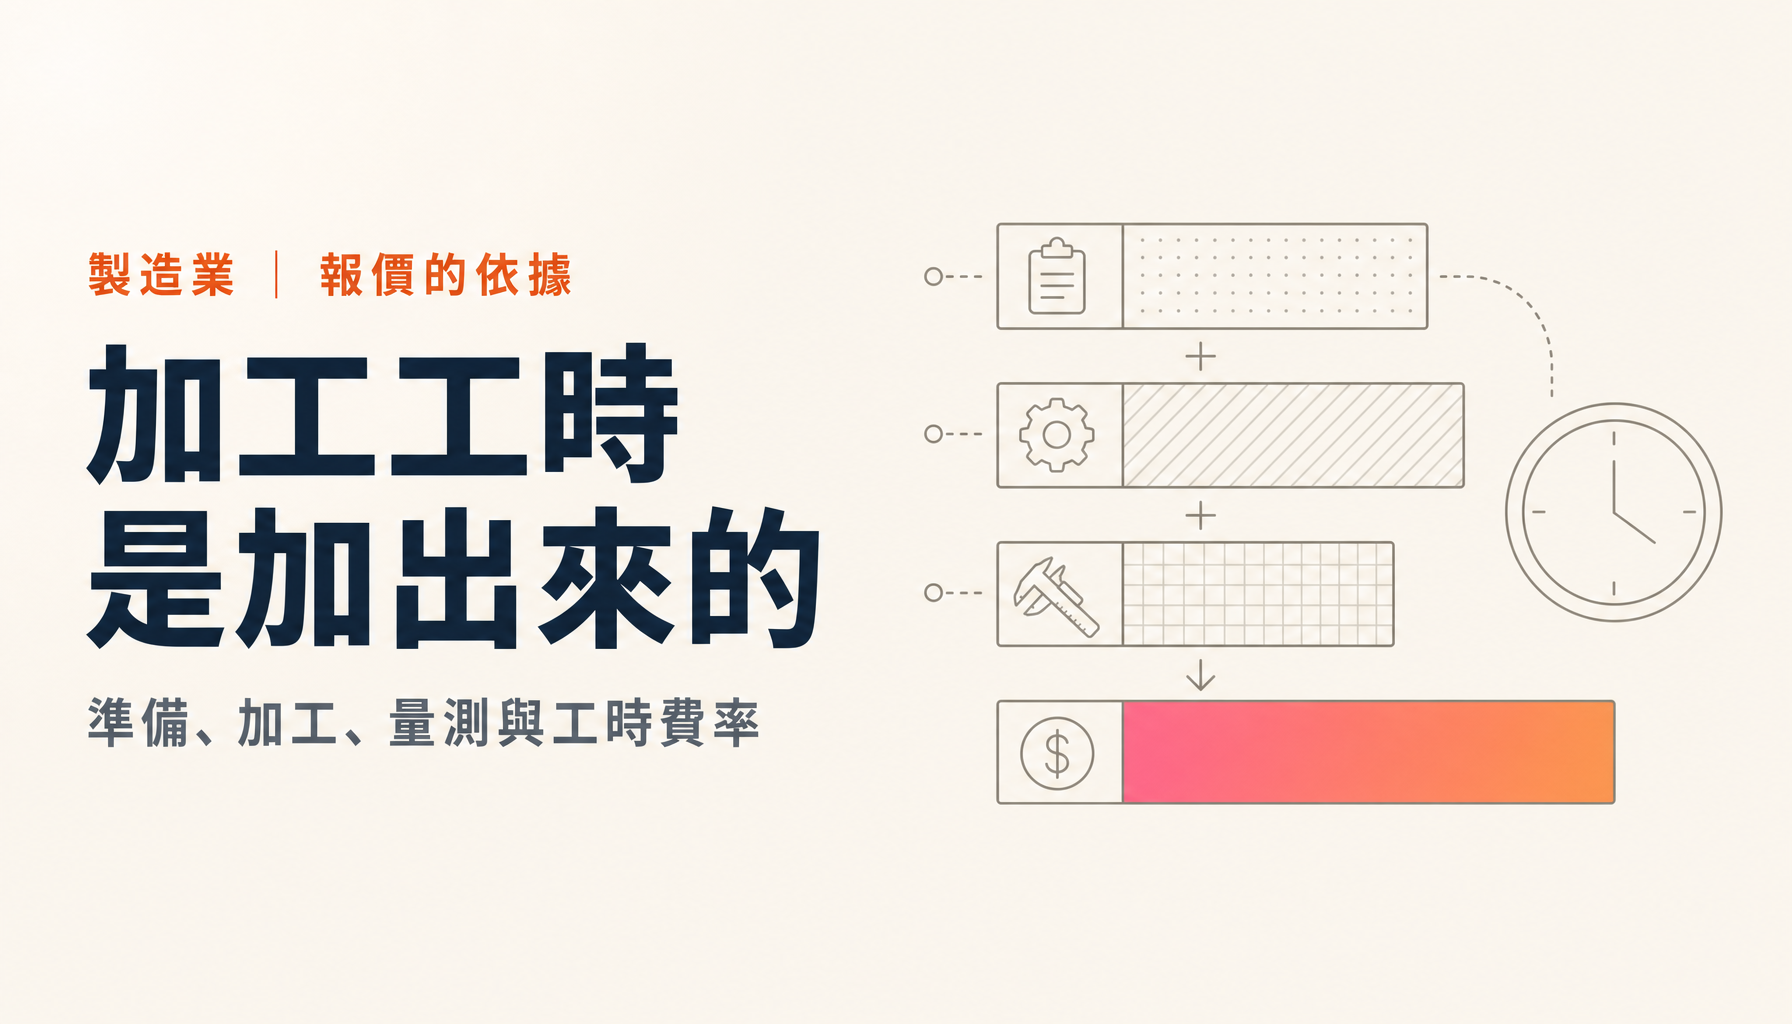
先把結構拆開。單件所花的時間大致分成三段。
準備工時。 看圖、備料、換治具、叫出程式對原點、試切後量尺寸。這是整批只做一次。 做十件跟做一百件,準備基本上都是一次。
加工工時。 機器實際在動的時間。切削條件在這裡發揮作用,但除了淨切削時間,還有快速位移、換刀、工件的裝卸。這是每件都要。
量測工時。 量尺寸、做紀錄。全檢就是每件,抽檢則按頻率分攤。
三段加起來,就是這個零件佔用工廠的時間。單件加工費因此是:
單件加工費 = 準備工時 × 費率 ÷ 批量 +(加工工時 + 量測工時)× 費率
小批量為什麼貴,公式裡寫得清清楚楚。 準備要花一小時的零件,做十件,每件就扛六分鐘的準備。做一百件只扛零點六分鐘。同一張圖因為數量不同而單價不同,不是喊價,是算式本來就這樣寫。
客戶問「為什麼比上次貴」的時候,能不能把這一行攤開來,對話會完全不一樣。
自己把工時費率算出來
把時間換成金額的,就是工時費率。一小時多少錢。
拆開來看,分成機器的費用(機器工時費率)與人的費用(人工工時費率)。很多公司合在一起算,那也可以,但分開的好處是能區分「可以無人運轉的工序」跟「人要一直顧著的工序」。
算進機器費率的: 設備折舊、所佔面積的租金、電費、保養與維修、切削油、刀具耗損。
算進人工費率的: 操作人員的人事費(不只薪資,還有法定福利與獎金)、間接部門人事費的分攤、辦公室費用。
把這些加總成一年的金額,再除以一年可稼動的時數。 這裡最容易出錯。
一年營業日兩百四十天、一天八小時,是一千九百二十小時。不可以用這個數字去除。 換線、保養、沒有訂單的空檔、重工。真正「能變成錢」的時間,一定比這個少很多。
稼動率七成就是一千三百四十四小時。同樣的費用,除以一千九百二十跟除以一千三百四十四,費率差一點四倍。拿百分之百算出來的費率一路報下去,就會變成忙得要死卻沒有利潤。 覺得有點像自己公司的人,先從這裡查起。
還有一點,費率不會只有一個。五軸加工機跟普通車床的設備費用差太多。原則上要依設備、至少依工序群組分別持有。
先把容易漏掉的時間列出來
報價會低於實際,多半是時間漏算。常見的有這些。
換刀與刀具準備。 除了程式上的換刀時間,還有把需要的刀找出來、排到準備台上的時間。要訂特殊刀具的話,那段前置期也會影響交期。
備料。 從定尺切出來、翻找餘料、來料檢驗。客供材的話,還有收料與確認的工。
首件確認。 先做一件量尺寸,必要時補正。這段時間要嘛併進準備,要嘛另外列一欄。
量測紀錄。 客戶要檢驗成績書的時候,寫紀錄往往比量測本身還花時間。
等待。 送熱處理或電鍍時,下一道進不去的空檔。工序間的停滯不算加工工時,但會吃掉交期。
重工。 一定比例會發生。要不要把不良率算進報價是公司政策,但如果不算進去,就得另外確認實績上有沒有回收得回來。
每次都從頭回想這些,報價就會因人而異。做成檢查表最快。 文章後面附了可以直接用的計算表。
拿得出數字,議價的樣子就不一樣
這一段在實務上很重要,寫仔細一點。
原材料、電費、人事費漲了,要向客戶提出調價。這時候只講「我們很吃緊,請幫忙調一下」是過不了的。能不能說明什麼漲了多少、結果這個零件的成本變動多少,決定了結果。
日本中小企業廳有公開這方面的資料。價格協商手冊把「是否製作了業務流程與報價檢查表」「是否能做到產品或服務單位的成本計算」「是否有符合自家事業特性的報價單範本」列為確認項目1。另外也發布了把勞務費、原材料費、能源費分開呈現的成本費目別價格協商格式2。
換句話說,是行政機關在說「你要做」,而且連格式都準備好了。 三月與九月還被定為價格協商促進月,同時對發包方施加勸導。
這裡就用得上本文講的加總。成本如果是用工時乘費率的形式持有,就可以說:最低工資調高,人工費率上升多少,這個零件加工要幾分鐘,所以單價要調整多少。這是計算,不是感覺。
反過來,成本只有一個總額的話,這套說明就講不出來。會談價格的公司跟不會談的公司,差別不在談判技巧,而在成本有沒有被拆開,我是這樣看的。
計算表
我們準備了可以直接照本文填寫的加工工時積算表。逐道工序填入準備、加工、量測的時間與工時費率,就會算出單件加工費與各批量的單價,也附上容易漏掉的時間的勾選欄。
版面做成可以直接當成報價依據拿給客戶,談價格的場合也用得上。下載方式請看文章下方的說明。
先把手工的方法定下來,再談自動化
到這裡為止的步驟,全部都可以用手做。實際上很多公司就是在報價人員的腦袋裡做完。問題是,它只存在一兩個人的腦袋裡。
那個人忙,報價就停。那個人離職,依據就消失。新人進來,要練到同樣的準度得花好幾年。加工工時的估算,同時也是技術傳承的問題。
我們的企業AI「ZEROCK」支援的是「從圖面起頭做這段加總」的部分。把過去類似的圖面與當時的實際工時拉出來,做成這次報價的起點。不是從零往上堆,而是拿過去的實績來算差異。
不過話要說清楚。這套做法有效的前提,是手工的步驟已經在公司內部定下來。 每個人報價方式都不一樣的狀態下導入AI,只會讓不一致的結果出得比較快。先定步驟,自動化放後面。
總結
- 報價的工時是「準備+加工+量測」,切削時間只是加工的一部分
- 準備整批一次,加工與量測每件都要。小批量貴是算式決定的
- 工時費率要用實際稼動率去除。用百分之百去除,就會忙而不賺
- 容易漏掉的時間(刀具準備、備料、首件、紀錄、等待、重工)做成檢查表
- 用工時乘費率持有成本,議價就變成說明。 日本的中小企業廳連格式都發了
- 自動化要放在步驟定下來之後
想整理自家的報價方式、想解開屬人化的朋友,歡迎從聯絡我們與我們談。
參考資料
Footnotes
-
中小企業、小規模事業者的價格協商手冊(日本中小企業廳,令和8年1月修訂,日文)。業務流程與報價檢查表的製作、產品或服務單位的成本計算、報價單範本的整備被列為確認項目,出自該手冊 ↩
-
價格協商與轉嫁的支援工具(日本中小企業廳,日文)。把勞務費、原材料費、能源費分開呈現的成本費目別價格協商格式,於該頁發布。背景指引為關於勞務費適當轉嫁的價格協商指針(日本公正交易委員會) ↩