TIMEWELL
解決方案
免費諮詢聯絡我們
TIMEWELL

以AI×業務變革 釋放組織潛能

ISO/IEC 27001(ISMS)認證標章(SGS/ISMS-AC)

已取得ISO/IEC 27001:2022認證 證書編號 JP26/00000255 認證範圍:運用AI技術之SaaS產品的企劃、開發與提供

服務

  • ZEROCK
  • TRAFEED
  • TIMEWELL BASE
  • WARP
  • WARP 1Day
  • WARP NEXT 企業版
  • WARP BASIC
  • WARP ENTRE
  • Alumni Salon
  • WARP for Schools
  • 結業生事業一覽
  • FDE
  • AI顧問服務
  • EMC GLOBAL

公司資訊

  • 公司簡介
  • 團隊成員
  • 為何選擇TIMEWELL
  • 最新消息
  • 聯絡我們
  • 免費諮詢

內容

  • 專欄
  • 基礎知識
  • 導入案例
  • 白皮書
  • 活動
  • 解決方案
  • AI導入診斷
  • ROI計算工具

法務資訊

  • 隱私權政策
  • Manual Creator 擴充功能
  • WARP使用條款
  • WARP NEXT 學則
  • 特定商業交易法揭示事項
  • 資安
  • 排除反社會勢力聲明
  • ZEROCK使用條款
  • TIMEWELL BASE使用條款

訂閱電子報

每週為您送上 AI 應用與出口管制的最新資訊

您登錄的電子郵件地址僅用於電子報寄送。

© 2026 株式会社TIMEWELL All rights reserved.

聯絡我們
首頁專欄ZEROCK排版與良率怎麼算|決定材料費的定尺與間距
ZEROCK

排版與良率怎麼算|決定材料費的定尺與間距

發布2026-09-20濱本 隆太
製造業鈑金良率排版材料費成本計算ZEROCK

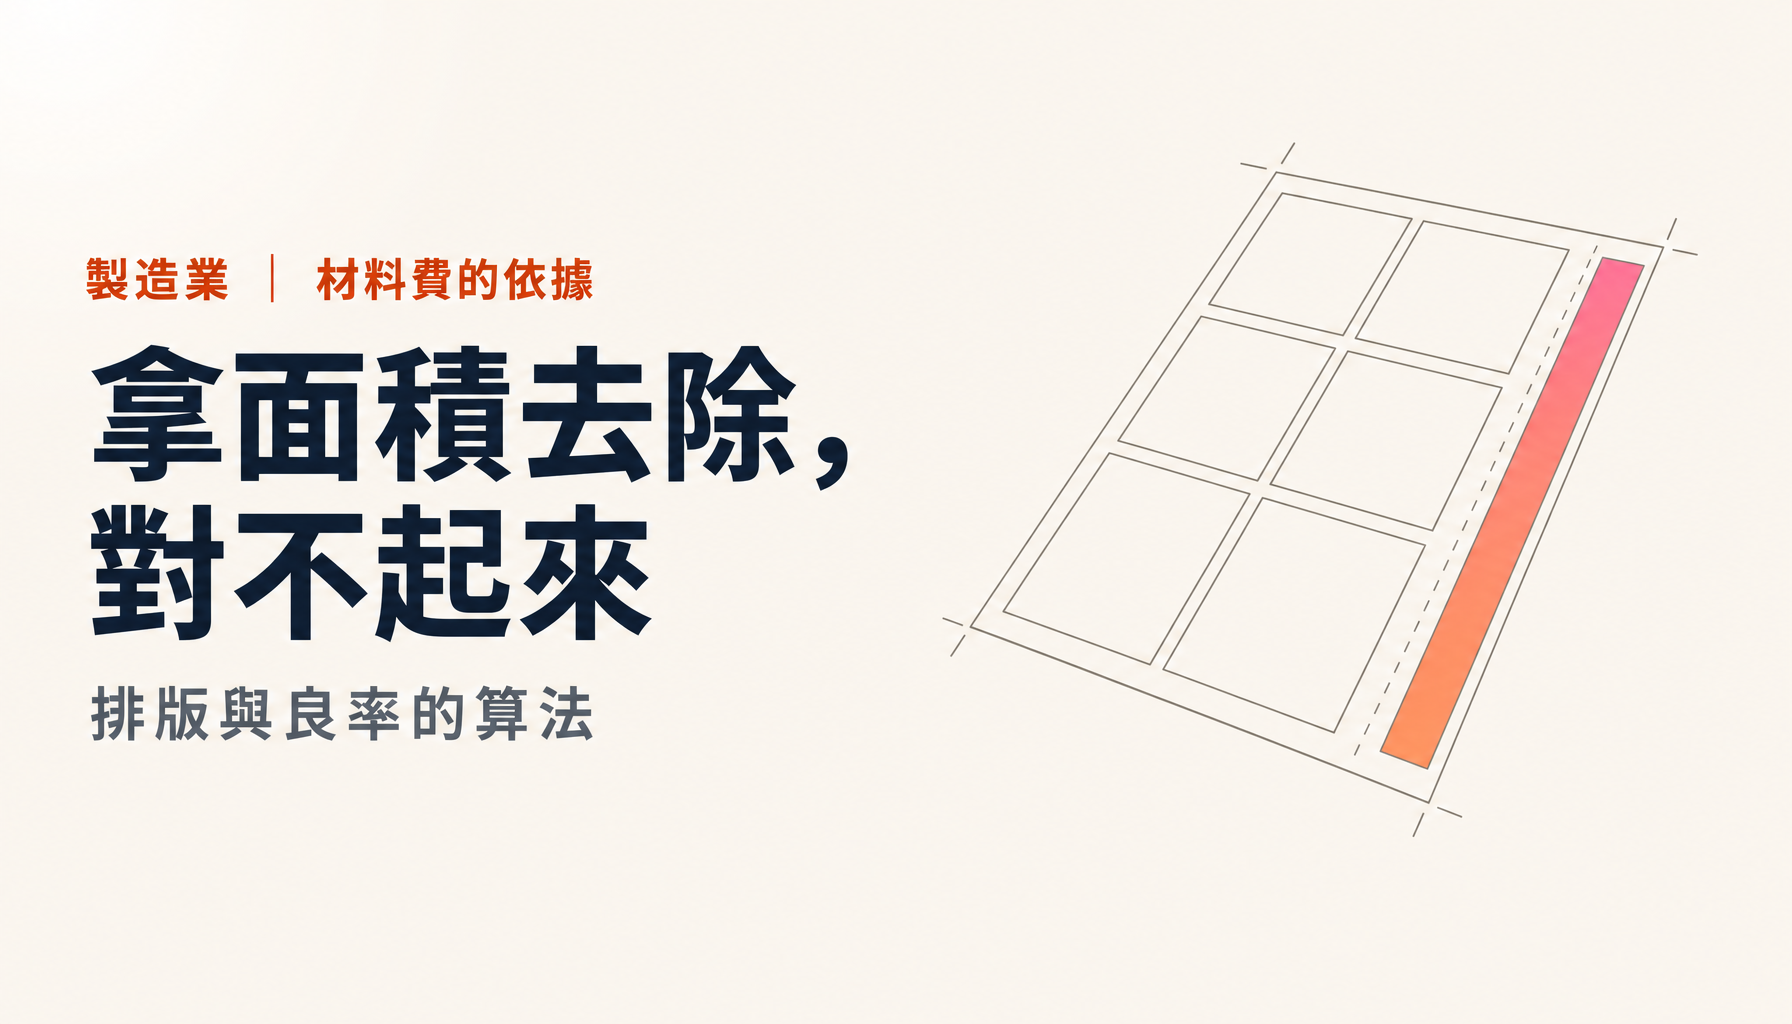
排版的計算,光是「拿面積去除」對不起來。間距、夾持餘量、切口寬度,還有定尺的尺寸,共同決定了一張板能取幾件,而那個數字才是單件材料費。本文整理良率的正確算法,以及能當成報價依據拿給客戶看的計算表。

排版與良率怎麼算|決定材料費的定尺與間距
分享

大家好,我是TIMEWELL的濱本。

鈑金報價在算材料費的時候,是不是拿零件面積除以板的面積就結束了?這個算法通常對不起來。

對不起來的理由有三個。零件與零件之間要留間距。板的邊緣要留夾持餘量。切斷本身有寬度。最後還有一個前提:取數只能以整數變動。

這篇文章依序把排版的計算組起來,也準備了能當成報價依據拿給客戶看的計算表。

先講重點。

  • 良率是面積比,但決定材料費的是取數,而取數只能以整數變動
  • 要用扣掉間距、夾持餘量、切口寬度之後的有效面積來想
  • 餘料用報廢的前提報價。用得掉的時候再當成利益
  • 定尺從流通的尺寸裡選。零件尺寸差幾公釐,取數就可能多一排

先把良率的定義對齊

同一個「良率」,在不同工序講的是不同的事。這裡只談材料。

材料良率 = 零件佔用的面積 ÷ 投入的材料面積

一百張板做出來的零件,合計面積是板總面積的七成五,良率就是七成五。剩下的兩成五是間距、夾持餘量、切口與餘料。

不過,報價真正吃的不是良率的數字,是取數。

一張定尺能取八件,單件材料費就是「一張板的價格除以八」。良率是八成還是八成五,只要取數還是八,材料費就不會變。

反過來,排版調整一下變成九件,材料費就下降超過一成。取數只能以整數變動,所以「第九件放不放得下」就是分水嶺。

面積良率當成「還有多少改善空間」的指標是有效的。但做出報價數字的是取數。 兩者混在一起,就會出現「良率明明不錯,材料費卻降不下來」的討論。

要扣掉的東西有四個

間距。 零件與零件之間留的寬度。歸零的話,切斷時零件會黏在一起,或是因熱而變形。依加工方式與板厚而異,一般抓板厚到數公釐之間。雷射切割有時可以讓相鄰零件共用切線,那時候間距可以縮。

夾持餘量。 板要固定在機台上,所以邊緣一定寬度沒辦法加工。位置與寬度由機台決定。忘了這個,就會變成圖上排得下、機台上排不下。

切口寬度。 切斷本身消耗掉的寬度。雷射與電漿是零點幾公釐到數公釐。件數多了會累積起來。

餘料。 扣掉上面三項,板的角落還是會剩下用不到的部分。形狀與大小適合下一批就進庫存,不然就報廢。

扣完這些之後的面積能排下幾件,那就是取數。

為導入AI而煩惱嗎?

我們整理了 ZEROCK 的導入案例與運用方式,可免費下載。

預約免費諮詢下載資料

從定尺尺寸反過來想

材料是用市面流通的規格尺寸買的。鋼板在日本的現場會用尺來稱呼幾種常見的定尺,像是三乘六、四乘八、五乘十。鋁與不鏽鋼也有類似的體系。

指定規格外的尺寸,不是變貴就是拉長交期。 而且多數情況還是從定尺切出來,結果餘料只是往上游移動。

由此可以導出一個很實務的啟示:在設計階段先想排版再決定零件尺寸,材料費會不一樣。

舉例來說,沿著定尺的短邊排零件時,如果再小三公釐就能多排一列。機能上如果不需要那三公釐,只是把尺寸收一點,取數就多一整列。 一列四件的話,八件取就變成十二件取,材料費降到三分之二。

這種改善,在設計與製造分家的狀況下很難發生。不是圖出來之後才想排版,而是想完排版再把圖定下來。 在VE提案裡,這算是效益最好估的一類。

餘料用報廢的前提報價

餘料的處理方式,各家的方針不同。講一下我的看法。

報價上,沒有明確去處的餘料,應該用報廢來算。

理由很單純:報價當下根本不知道用不用得掉。 想著「下一批大概用得上」而把材料費報低,用不掉的時候就直接變成虧損。而且餘料會佔空間、增加找料的工,最後還會生鏽。

反過來說,真的有在管理餘料並循環使用的公司,把實績使用率反映到材料費裡是合理的。 但「有在用」不能用感覺講,前提是餘料的入庫與領用有紀錄。 沒有紀錄的話,那種「有在用」的感覺並不可靠。

還有一點。客供材的情況,要先決定良率的責任歸屬。 從供應的板上取零件,剩下的怎麼處理?不夠的時候由誰追加?這裡含糊帶過,之後一定會吵。這是詢價階段就該確認的項目之一。

計算的順序

整理起來是這樣。

1. 決定定尺尺寸。 從流通的規格裡選,多列幾個候選來比。

2. 算出有效面積。 從定尺扣掉夾持餘量。

3. 決定排法。 換方向、旋轉、交錯嵌合。維持間距與切口寬度,數一數能排幾件。直放與橫放兩種都要試。 只試一種就下結論,取數常常會少一成以上。

4. 確定取數。 整數。

5. 算單件材料費。 一張板的單價除以取數。

6. 評估餘料。 形狀可用就進庫存,不可用就留在材料費裡。

7. 換一個定尺候選,回到第二步再算一次。 三乘六跟四乘八比下來,單價有時候會逆轉。

每次都用手跑這套很累,所以才有排版軟體。但在導入軟體之前不先理解步驟,就沒辦法判斷跑出來的結果合不合理。

計算表

我們準備了可以直接照這套流程輸入的排版良率計算表。填入定尺尺寸、零件尺寸、間距、夾持餘量與切口寬度,就會算出取數、良率與單件材料費,定尺候選可以並排比較。

版面做成可以當成報價依據拿給客戶看,價格說明也用得上。下載方式請看文章下方的說明。

從圖面起出材料費

材料費是報價的其中一個組成。加工費的部分,寫在加工工時怎麼估。這兩項加上表面處理、熱處理等外包費用,報價的骨架就出來了。

我們的企業AI「ZEROCK」支援的是「從圖面起出這個骨架」的部分。讀取展開尺寸,把過去類似圖面當時用了哪種定尺、怎麼排拉出來,做成取數的起點。人要判斷的是要不要把排法再擠一擠,以及餘料怎麼認定。

這裡跟其他文章一樣,前提是手工積算的步驟已經在公司內部定下來。 間距抓幾公釐、餘料怎麼評價,如果因人而異,自動化只會讓不一致的結果出得更快。

總結

  • 良率是面積比,但決定材料費的是取數,取數只能以整數變動
  • 從板的面積扣掉間距、夾持餘量、切口寬度與餘料
  • 定尺從流通的規格裡選。 規格外不是貴就是慢
  • 零件尺寸只差幾公釐,取數就可能多一整列
  • 餘料用報廢的前提報價。要循環使用,前提是有紀錄
  • 客供材要先決定良率的責任分界
  • 直放與橫放、不同定尺候選,一定要比過

想整理材料費的算法、想從圖面起出材料費的朋友,歡迎從聯絡我們與我們談。
本文在製作過程中使用了AI,並於發布前由人工查核一手資料並完成編輯。

想用AI把工作流程整理得更順嗎?

3分鐘的免費檢測,從策略、資料、人才三個面向看貴公司導入AI的準備度。

預約免費諮詢
預約免費諮詢線上45分鐘下載資料產品簡介與白皮書

如果這篇文章對您有幫助,歡迎分享

分享

訂閱電子報

每週為您送上 AI 應用與出口管制的最新資訊

您登錄的電子郵件地址僅用於電子報寄送。

相關基礎知識

Enterprise AI Guide

解決方案

Solve Knowledge Management ChallengesCentralize internal information and quickly access the knowledge you need

想更了解 ZEROCK

我們整理了 ZEROCK 的功能與導入案例。

聯絡我們ZEROCKの詳細を見る

相關文章

價格談判的做法|從成本盤點到四項費目的提案

價格談判的做法|從成本盤點到四項費目的提案

日本有90.7%的中小供應商已經坐上談判桌,真正談成的轉嫁率卻只有54.2%。卡住的不是機會,而是根據。本文依據公平交易委員會指引的原文,整理出四項費目的拆法、為什麼不該把自家成本表交給客戶,以及建立提案金額的四種做法。

2026-09-22
加工工時怎麼估|準備、加工、量測與工時費率的加總法

加工工時怎麼估|準備、加工、量測與工時費率的加總法

搜尋「加工工時估算」,跑出來的幾乎都是切削條件公式。但報價需要的不是主軸轉速,而是把準備、加工、量測加起來換算成時數,再乘上工時費率。本文說明逐道工序的加總方式,以及如何整理成能拿給客戶看的依據,並附上計算表。

2026-09-20
檢圖檢查表30項|用流程擋下圖面的疏漏

檢圖檢查表30項|用流程擋下圖面的疏漏

檢圖一旦屬人化,老師傅看五分鐘就抓到的問題,新人出三次圖還是漏掉。這不是專注力的問題,是沒有流程。本文把該看的項目拆成尺寸、公差、可加工性、採購、法規與紀錄五群共三十項,並附上可填寫到核准欄的檢查表。

2026-09-20
圖面要保存幾年|用條文核對PL法10年與取適法2年

圖面要保存幾年|用條文核對PL法10年與取適法2年

大家都說「圖面留十年」,但日本沒有任何法律規定圖面本身的保存年限。十年這個數字是從製造物責任法反推出來的,交易紀錄依取適法是兩年,帳簿書類依法人稅法是七年,依據各自不同。本文回到條文整理,並附上可以直接拿去應付稽核的保存年限台帳。

2026-09-20
加工件詢價單怎麼寫|隨圖附上的12項與退回的消法

加工件詢價單怎麼寫|隨圖附上的12項與退回的消法

「圖面寄出去了,報價卻回不來」,多半是因為缺了加工廠沒辦法自己回答的資訊。一般的詢價單範本只寫到品名、數量、交期,加工件真正需要的欄位一個都沒有。本文整理該隨圖附上的十二項,並附上可以直接寄出的表單。

2026-09-20
收到客供圖面先看的12點|版次與保密的陷阱

收到客供圖面先看的12點|版次與保密的陷阱

客戶給的圖面直接丟到現場,就會發生用舊版做、看不懂的指示照著往下做、事後才發現有返還義務這些事故。本文整理從收件到開工之間該確認的十二點,並附上受領台帳。版次與保密,是最容易漏掉的兩項。

2026-09-20