こんにちは、株式会社TIMEWELLの濱本です。
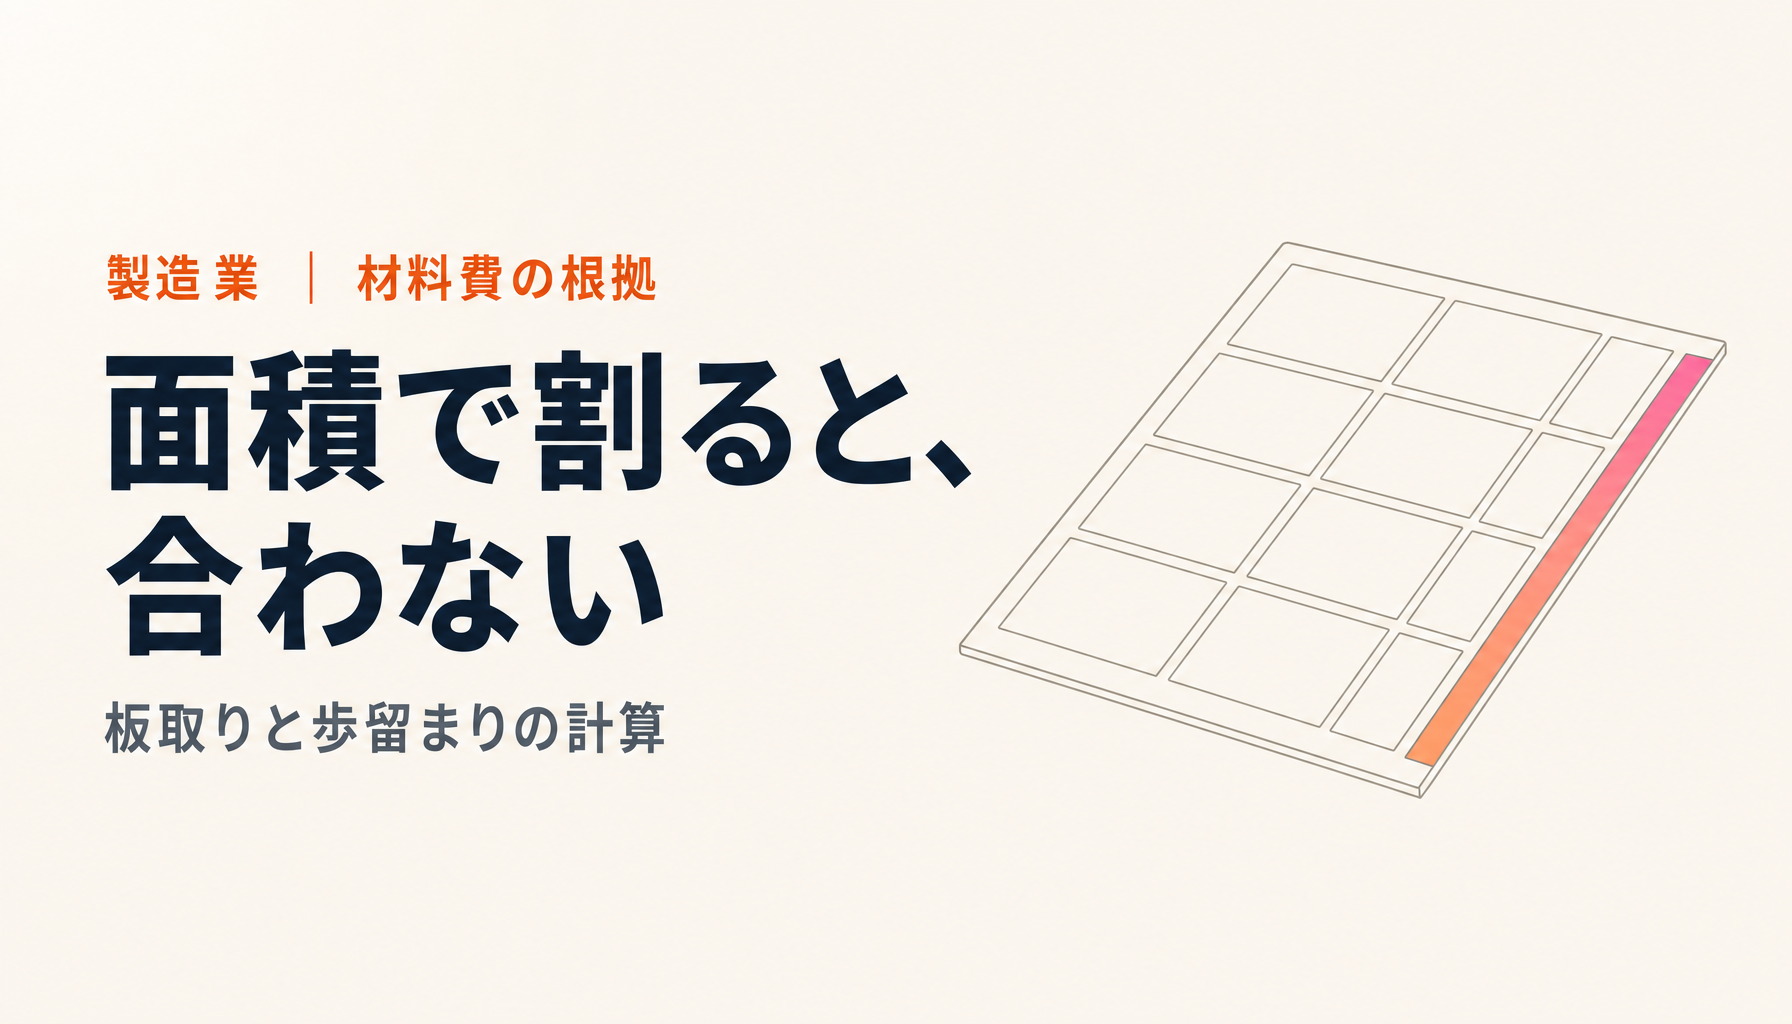
板金の見積で材料費を出すとき、製品の面積を板の面積で割って終わりにしていませんか。この計算は、たいてい合いません。
合わない理由は3つあります。製品と製品の間に桟が要る。板の端に掴み代が要る。切断そのものに幅がある。そして最後に、取り数は整数でしか増えないという事情があります。
この記事では、板取りの計算を順番に組み立てます。見積の根拠として客先に出せる計算シートも用意しました。
先に要点です。
- 歩留まりは面積の比だが、材料費を決めるのは取り数。取り数は整数でしか動かない
- 桟幅、掴み代、切り代を引いた実効面積で考える
- 端材は捨てる前提で見積もる。使えたらそのとき利益になる
- 定尺は流通しているサイズから選ぶ。製品寸法を数ミリ変えるだけで取り数が増えることがある
歩留まりの定義を、先に揃える
同じ「歩留まり」という言葉が、工程によって違う意味で使われています。ここでは材料の話に限定します。
材料歩留まり = 製品に使われた面積 ÷ 投入した材料の面積
100枚の板から製品を取って、製品の合計面積が板の合計面積の75%なら、歩留まりは75%です。残りの25%は桟、掴み代、切り代、そして端材です。
ただし、見積で本当に効くのは歩留まりの数字ではありません。取り数です。
定尺1枚からその部品が8個取れるなら、1個あたりの材料費は「板1枚の値段 ÷ 8」です。歩留まりが80%だろうが85%だろうが、取り数が8のままなら材料費は変わりません。
逆に、配置を工夫して9個取れるようになれば、材料費は1割以上下がります。取り数は整数でしか動かないので、9個目が乗るかどうかが分水嶺になります。
面積の歩留まりは、改善の余地を測る指標としては有効です。でも見積の数字を作るのは取り数です。 ここを混同すると、「歩留まりは良いのに材料費が下がらない」という話になります。
引くべきものが4つある
板の面積から、製品に使えない部分を引きます。
桟(さん)。 製品と製品の間に残す幅です。ゼロにすると、切断時に製品同士がつながったり、熱で変形したりします。加工方法と板厚で変わりますが、板厚と同程度から数ミリを見るのが一般的です。レーザー切断では、共通の線で切る「共切り」ができる場合があり、そのときは桟を詰められます。
掴み代(クランプのデッドゾーン)。 板を機械に固定するために、端の一定幅は加工できません。機械によって位置と幅が決まっています。ここを忘れると、図面上は入るのに実機で入らないという事態になります。
切り代(カーフ)。 切断そのものが消費する幅です。レーザーやプラズマでは数十分の1ミリから数ミリ。数が多いと積み上がります。
端材。 上の3つを引いても、板の隅に使えない部分が残ります。次の仕事で使える形と大きさなら在庫に回せますが、そうでなければ捨てます。
これらを引いたあとの面積に、製品が何個並ぶか。それが取り数です。
定尺のサイズから逆に考える
材料は、流通している規格の寸法で買います。鋼板なら、現場では「サブロク」「シハチ」「ゴットー」といった呼び方をします。3尺×6尺、4尺×8尺、5尺×10尺です。アルミやステンレスも似た体系です。
規格外の寸法を指定すると、割高になるか納期がかかります。 そして多くの場合、定尺から切り出すことになるので、結局そこで端材が出ます。
ここから実務的な示唆が出ます。設計の段階で、板取りを考えてから製品寸法を決めると、材料費が変わります。
たとえば、定尺の短辺方向に製品を並べたとき、あと3ミリ小さければもう1列入る、ということがあります。機能上その3ミリが必須でないなら、寸法を詰めるだけで取り数が1列ぶん増えます。 1列が4個なら、8個取りが12個取りになる。材料費は3分の2になります。
これは設計と製造が分かれていると起きにくい改善です。図面が出てから板取りを考えるのではなく、板取りを考えてから図面を確定させる。 VE提案の中でも、いちばん効果が読みやすい部類だと思います。原価の考え方についてはVA・VEとコストの定義にも書いています。
端材は、捨てる前提で見積もる
端材の扱いは、会社によって方針が分かれます。私の意見を書きます。
見積の上では、使えるあてのない端材は捨てる前提で計算するべきです。
理由は単純で、使えるかどうかが見積の時点では分からないからです。「たぶん次の仕事で使える」と見込んで材料費を安く出すと、使えなかったときにそのまま損になります。そして端材は、置き場を圧迫し、探す手間を生み、最後には錆びます。
逆に、端材を管理して実際に使い回している会社なら、その実績率を材料費に反映させてよいと思います。ただし「使い回している」を感覚で言うのではなく、端材の在庫と払い出しを記録していることが前提です。記録がないなら、使えている実感は当てになりません。
もう一つ。客先支給材の場合は、歩留まりの責任が誰にあるかを先に決めてください。 支給された板から製品を取って、余った分をどうするか。追加で必要になったときに誰が手配するか。ここが曖昧なまま進むと、必ずもめます。見積依頼の段階で確認しておくべき項目のひとつです(加工品の見積依頼書の書き方に一覧があります)。
計算の順番
まとめると、こうなります。
1. 定尺のサイズを決める。 流通している規格から。複数の候補で比べます。
2. 実効面積を出す。 定尺から掴み代を引きます。
3. 配置を決める。 製品の向きを変える、回転させる、入れ子にする。桟幅と切り代を確保しながら、何個並ぶかを数えます。縦置きと横置きの両方を試してください。 片方だけ試して結論を出すと、取り数を1割以上損することがあります。
4. 取り数を確定する。 整数です。
5. 1個あたりの材料費を出す。 板1枚の単価 ÷ 取り数。
6. 端材を評価する。 使える形なら在庫へ。使えないなら、その分は材料費に含めたまま。
7. 定尺の候補を変えて、2から繰り返す。 サブロクとシハチで取り数を比べると、単価が逆転することがあります。
この手順を毎回手で回すのは大変です。だから板取りのソフトがあるわけですが、ソフトを入れる前に手順を理解しておかないと、出てきた結果が妥当か判断できません。
計算シート
この手順をそのまま入力できる板取り歩留まり計算シートを用意しました。定尺サイズ、製品寸法、桟幅、掴み代、切り代を入れると、取り数、歩留まり、1個あたりの材料費が出ます。定尺の候補を並べて比較できる形にしてあります。
見積の根拠として客先に出せる体裁にしたので、価格の説明にも使えます。資料のダウンロードは、この記事の下の案内からどうぞ。
図面から材料費を起こす
材料費は、見積の構成要素のひとつです。加工費については加工時間の見積もり計算に書きました。この2つと表面処理・熱処理などの外注費を足すと、見積の骨格ができます。
当社のエンタープライズAI「ZEROCK」は、この骨格を図面から起こす部分を支援しています。展開寸法を読み取り、過去の類似図面でどの定尺をどう使ったかを引いてきて、取り数の出発点を作る。人が判断するのは、配置を詰めるかどうかと、端材をどう扱うかです。
ここも他の記事と同じで、手で積み上げる手順が社内で決まっていることが前提です。桟幅を何ミリ取るか、端材をどう評価するか。これが人によって違うと、自動化しても結果がばらつきます。
まとめ
- 歩留まりは面積の比だが、材料費を決めるのは取り数。取り数は整数でしか動かない
- 板の面積から、桟・掴み代・切り代・端材を引く
- 定尺は流通している規格から選ぶ。 規格外は割高か納期がかかる
- 製品寸法を数ミリ変えるだけで、1列ぶん取り数が増えることがある
- 端材は捨てる前提で見積もる。使い回すなら、記録があることが前提
- 支給材は、歩留まりの責任分界を先に決める
- 縦置きと横置き、定尺の候補違いを必ず比べる
材料費の出し方を整理したい、図面から起こせるようにしたいというご相談は、お問い合わせからどうぞ。